 +86-563-4308666


 Eng

Ogni palla di macinazione porta con sé una storia di trattamento termico, anche quelle che arrivano in cantiere sembrano identiche. Due palline possono condividere la stessa chimica, uscire dallo stesso stampo e comportarsi comunque in modo completamente diverso in un mulino: una esegue una campagna completa, l'altra inizia a scheggiarsi nel giro di poche settimane. Nella maggior parte dei casi, la differenza è scritta nella curva di riscaldamento, nella velocità di raffreddamento e nella finestra di rinvenimento.
Quello che segue è un percorso pratico attraverso il processo di trattamento termico delle sfere di rettifica come lo eseguiamo ogni giorno, dall'austenitizzazione ai controlli che ci dicono se un lotto è davvero buono.
Perché il trattamento termico decide le prestazioni di una palla
Versare una pallina alta cromata e lasciarla raffreddare nello stampo, quello che ne esce è un pezzo di metallo abbastanza irrequieto. La matrice contiene la martensite insieme all'austenite trattenuta, avvolta attorno a una rete di carburi eutettici che si sposta con il contenuto di cromo e carbonio. L’austenite trattenuta è il piantagrane. È morbida, è metastabile e una volta che la pallina inizia a impattare in un mulino continua a trasformarsi in martensite sul posto, modificando il volume dello strato superficiale e aprendo la porta a scheggiature e rotture.
Il trattamento termico esiste per portare a termine quella trasformazione deliberatamente, in condizioni controllate, invece di lasciare che lo stabilimento lo faccia a caso. Tre cose vengono bilanciate contemporaneamente:
- Durezza : la superficie di usura che resiste all'abrasione di minerali, clinker o scorie.
- Robustezza : la capacità del nucleo di assorbire impatti ripetuti senza rompersi.
- Stabilità strutturale : la distribuzione del carburo e l'austenite trattenuta sono mantenute entro i limiti, quindi la sfera si comporta allo stesso modo il giorno 60 come il primo giorno.
Le fasi principali del processo di trattamento termico delle sfere di macinazione
Quasi ogni programma utilizzato per i supporti fusi o contraffatti può essere letto come tre fasi collegate, con una quarta fase di ispezione che chiude il ciclo.
Riscaldamento e Austenitizzazione
L'austenitizzazione svolge due compiti: dissolve parte del carburo secondario e mette il carbonio in soluzione in modo che il quench abbia qualcosa con cui lavorare. Affrettare questa fase è uno degli errori più comuni che vediamo. Riscaldiamo per fasi, con un preriscaldamento intorno a 600–650°C per uniformare la temperatura dello spessore, quindi una rampa fino al mantenimento dell'austenitizzazione, che per le qualità di cromo elevate generalmente si attesta tra 980°C e 1.050°C.
Il tempo di mantenimento segue le dimensioni della sezione e il carico del forno più di un orologio fisso. Un punto di partenza lavorabile in officina è di circa 1-1,5 minuti per millimetro di diametro, ma il numero reale dovrebbe essere confermato dalla durezza e dalla microstruttura sui primi pezzi di ciascun lotto anziché presupposto.
Tempra
Tempra is where hardness is actually made. The ball has to cool fast enough to miss the pearlite nose and drive austenite to martensite, yet not so fast that the surface tears itself apart under thermal and transformation stress. High chrome cast balls are often quenched with forced air or an air-oil combination, while smaller sizes can take oil or polymer. Forged balls come off the press hot and are commonly quenched by water spray, polymer or oil, then tempered without being allowed to cool fully to room temperature first.
Temperamento
Temperamento is not a formality. Its first job is stress relief, because a freshly quenched ball is full of internal tension and will crack on its own if left sitting. Its second job is to bring retained austenite down to a working level and let fine secondary carbides precipitate, which at the right temperature can even nudge hardness upward.
Per le sfere ad alto contenuto di cromo, la finestra di solito si trova tra 200°C e 350°C, con una tenuta da quattro a otto ore a seconda del diametro, seguita da un lento raffreddamento. Il rinvenimento al di sotto di circa 200°C lascia dietro di sé troppa austenite instabile; spingendo molto oltre i 400°C si inizia a perdere la durezza pagata durante il raffreddamento.
| Palcoscenico | Temperatura tipica | Scopo principale | Cosa guardiamo |
|---|---|---|---|
| Preriscaldamento | 600–650°C | Uniformare la temperatura nello spessore | Velocità di aumento, shock termico |
| Austenitizzante | 980–1.050°C (alto contenuto di cromo) | Sciogliere i carburi, saturare l'austenite | Mantenere il tempo rispetto al diametro |
| Tempra | 880–950°C nel mezzo | Dall'austenite si forma la martensite | Curva di raffreddamento, rischio di cracking |
| Temperamento | 200–350°C | Alleviare lo stress, controllare l'austenite mantenuta | Tempo di attesa, risposta alla durezza |
Abbinamento del processo al tipo di palla
Le stesse tre fasi si applicano a tutta la famiglia, ma i numeri cambiano considerevolmente una volta che si cambia materiale e percorso di formatura.
Sfere fuse in lega di cromo
La chimica stabilisce il limite. Una sfera ad alto contenuto di cromo con il 10% o più di cromo e il giusto equilibrio di carbonio può raggiungere un valore compreso tra 50 e 60 sulla scala Rockwell C dopo un raffreddamento e un rinvenimento ben eseguiti. Le qualità a medio e basso contenuto di cromo semplicemente non supportano il volume di carburo necessario per arrivarci, quindi le loro curve sono spesso semplificate verso la normalizzazione o un leggero raffreddamento e rinvenimento, e le aspettative di acquisto dovrebbero seguire la metallurgia piuttosto che il titolo del catalogo.
Il nostro sfere di macinazione ad alto contenuto di cromo vengono trattati secondo questa logica, con la curva mantenuta coerente da lotto a lotto in modo che le prestazioni del mulino non subiscano variazioni.
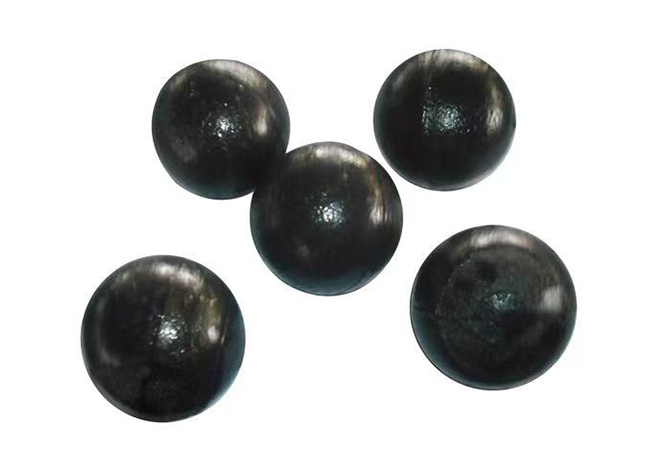 Sfere di macinazione in lega di cromo ad alto contenuto di cromo Mezzi colati ZQCr12 ad alto contenuto di cromo con durezza superficiale ≥ 58 HRC, disponibili nei diametri da φ6,35 a φ120 mm per la rettifica resistente all'usura. Visualizza il prodotto →
Sfere di macinazione forgiate
Le sfere forgiate nascono come barre laminate, vengono tagliate a misura, riscaldate a induzione, forgiate e poi temprate in linea. Il processo è continuo anziché batch e il parametro che più spesso varia è la temperatura di avvio del raffreddamento. Se la barra si raffredda troppo tra la pressa e l'anello di raffreddamento, la durezza diminuisce e la sfera si trasforma in un guscio morbido che si consuma rapidamente nel mulino. Segue immediatamente il rinvenimento, sfruttando ancora il calore residuo nel nocciolo per abbreviare il ciclo.
 Sfere di macinazione forgiate di precisione per mulini a sfere Mezzi forgiati di precisione per mulini a sfere per miniere, cemento e produzione di energia, offerti in dimensioni φ6,35–φ120 mm con durezza e tenacità bilanciate. Visualizza il prodotto →
Scelta del mezzo di spegnimento e della curva di raffreddamento
La gravità del raffreddamento è un quadrante, non un interruttore, e l'impostazione corretta è quella che produce un nucleo completamente martensitico nella sfera più grande del lotto mantenendo intatta quella più piccola. I media comuni, in ordine approssimativo di gravità:
- Acqua : elevata severità, basso costo, maggiormente soggetto a fessurazioni; pratico per sfere forgiate in carbonio lisce di piccolo diametro.
- Soluzioni salamoie o caustiche : ancora più grave e incline alla rottura irregolare del film; usato raramente per supporti cromati fusi.
- Olio : più lento e più sicuro, una scelta standard per le sfere forgiate in lega dove la distorsione è importante, anche se è necessario gestire il fuoco e i fumi.
- Polimero : la concentrazione può essere regolata per posizionarsi tra acqua e olio, popolare per sfere in lega forgiata con rischio reale di rottura.
- Aria forzata o aria-olio : delicato, ben si abbina alle sfere colate ad alto contenuto di cromo la cui temprabilità è già generosa.
L’agitazione conta tanto quanto il mezzo stesso. Un serbatoio di calma produce zone morbide e letture di durezza sparse, non importa quanto sia buona la chimica del quench.
Cosa va storto e come vengono letti i sintomi
La maggior parte dei difetti del trattamento termico si annunciano chiaramente se si sa cosa cercare. Alcuni dei modelli che diagnostichiamo più spesso:
- Cracking dopo lo spegnimento , solitamente longitudinale o interno: raffreddamento troppo severo, o intervallo troppo lungo prima del forno di rinvenimento.
- Guscio morbido o nucleo morbido : temperatura di austenitizzazione o mantenimento troppo basso, oppure sfera raffreddata al di sotto della finestra di avvio raffreddamento.
- Durezza scatter across a batch : caricamento irregolare del forno, atmosfera incoerente o scarsa agitazione per il raffreddamento.
- Frantumazione prematura in servizio : ritenzione dell'austenite lasciata troppo alta perché il rinvenimento è stato troppo freddo o troppo breve.
- Alto tasso di rottura : durezza inseguita a scapito della tenacità, oppure rete di carburo lasciata troppo grossolana durante la solidificazione.
Controlli che dimostrano che la curva ha funzionato
I risultati dei test sono significativi solo quando vengono presi in modo coerente. La nostra routine dopo il rinvenimento è simile alla seguente:
- Durezza survey : letture in diversi punti attorno alla superficie e al centro delle palline sezionate, campionate su tutto il lotto anziché da un angolo conveniente.
- Durezza gradient : un profilo trasversale al raggio, che mostra se il raffreddamento ha effettivamente raggiunto il centro.
- Test di impatto : cadute ripetute da un'altezza fissa su un campione di palline, constatando il primo segno di fessurazione.
- Revisione della microstruttura : forma e distribuzione del carburo, più una stima dell'austenite trattenuta, generalmente mantenuta al di sotto del 10-15% circa per fluidi ad alto contenuto di cromo.
- Monitoraggio delle rotture sul campo : l'indicatore più lento ma il più onesto, registrato per mulino e per lotto di palline durante la campagna.
Il trattamento termico è un sistema, non un singolo passaggio
Una curva è valida tanto quanto il forno che la fa funzionare, e il forno è tanto valido quanto il materiale in entrata. Ecco perché consideriamo il trattamento termico come un anello di una catena che inizia con l'approvvigionamento della lega e termina con una prova in fabbrica. Il nostro istituto di ricerca provinciale per sfere d'acciaio e mezzi macinanti, gestito insieme alle università partner, dedica gran parte del suo tempo proprio a questo tipo di sviluppo delle curve, e i risultati si riflettono direttamente in officina.
Manteniamo inoltre verificabile il processo: procedure ISO 9001, ispezione dell'intero processo dall'ingresso delle materie prime alla spedizione e un team tecnico di 25 ingegneri e 32 specialisti a supporto di uno stabilimento di 60.000 metri quadrati con 50.000 tonnellate di capacità annua. Puoi leggere di più a riguardo il nostro background aziendale se desideri la versione più lunga.
Se un'azienda mastica i media più velocemente di quanto dovrebbe, la risposta di solito è nella curva piuttosto che nella fattura. Inviaci le condizioni di lavoro, il diametro della sfera, la durezza dell'alimentazione e la velocità del mulino e parleremo di quale fase è probabilmente responsabile e cosa cambiare. Questa conversazione non costa nulla e spesso è la strada più veloce per ottenere un costo per tonnellata inferiore.


